昭陽區是昭通市轄區,位於雲南省東北端,地處雲、貴、川三省結合部和"攀西--六盤水"經濟開發區腹心地帶。東鄰貴州省威寧縣,南接魯甸縣,西隔金沙江與四川省金陽縣相望,北與彝良、大關、永善三縣相連,是昭通市委、市所在地,是昭通市政治、經濟、文化活動的處。下轄3個街道,3個鎮,10個鄉;有129個村、49個社區。 昭陽區交通便利,有內昆鐵路、昆水公路、昭待高速公路和昭通機場,城區距省會昆明341公里、成都550公里、重慶580公里、貴陽450公里,是滇、川、黔、渝結合部的重要樞紐城市。2012年地區生產總值為170.4427億元。 2020年5月,昭陽區批准退出貧困區。 昭陽區內物產豐富,有豐富的無煙煤、黃鐵礦、鉛鋅、銅、鐵等,其中褐煤儲量達81.58億噸,居全國位、南方位。大山包被列為重要濕地和的黑頸鶴自然保護區,有"中國黑頸鶴之鄉"的美譽。 昭陽區,隸屬雲南省昭通市。位於雲南省東北端,地處雲、貴、川三省結合部和「攀西——六盤水」經濟開發區腹心地帶。東鄰貴州省威寧縣,南接魯甸縣,西隔金沙江與四川省金陽縣相望,北與彝良、大關、永善三縣相連,是昭通市委、市所在地,是昭通市政治、經濟、文化活動的處。區域面積2167平方千米。 下轄4個街道,9個鎮,7個鄉;有129個村、49個社區。根據第七次人口普查數據,截至2020年11月1日零時,昭陽區常住人口為911766人。 昭陽區交通便利,有內昆鐵路、昆水公路、昭待高速公路和昭通機場,城區距省會昆明341公里、成都550公里、重慶580公里、貴陽450公里,是滇、川、黔、渝結合部的重要樞紐城市。2020年5月,昭陽區批准退出貧困區。 昭陽區內物產豐富,有豐富的無煙煤、黃鐵礦、鉛鋅、銅、鐵等,其中褐煤儲量達81.58億噸,居全國位、南方位。大山包被列為重要濕地和的黑頸鶴自然保護區,有「中國黑頸鶴之鄉」的美譽。 2020年,昭陽區地區生產總值由2015年的226.15億元增加到365.84億元,增加了近140億元,年均增長8.77百分之。地方一般公共預算收入由11.46億元增加到15.06億元,年均增長5.6百分之。社會消費品零售總額實現151.77億元,年均增長12百分之。城鎮、農村居民人均可支配收入分別由24863元增加到35962元、7969元增加到12657元,年均增長7.66百分之、9.69百分之。金融機構人民幣存、貸款餘額分別由421.01億元增至650.06億元、230.78億元增至557.62億元。

雲南省昭通市昭陽區
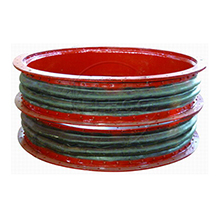
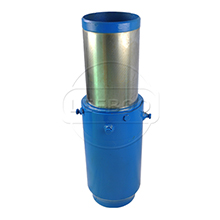
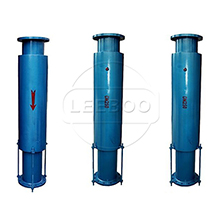
伸縮接頭多方面使用讓它的發展越來越好,不同可用環境,不同流通介質能夠挑選可用的結構和材質來達到要求。
伸縮接頭材質一般分為:球磨鑄鐵,碳鋼,灰鐵,不鏽鋼等類別。
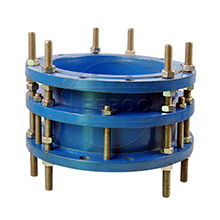
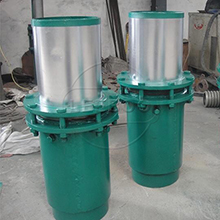
本產品主要是由本體、密封圈、壓蓋、伸縮短管等主要部件組成。使用性能良好讓它的應用越發多方面,它良好的綜合性能主要體現在,原有性能基礎上增加限位裝置,在大伸縮量處用雙螺母鎖定。管道在允許的伸縮範圍內能夠自由伸縮,要是超過大伸縮量就起能到限位,保證管道的穩定運行,尤其比較適用於有振動或有一定斜度及拐彎的管路中的連接。
鄭州
伸縮接頭作用原理是甚麼呢?本產品制做材料採用高強度碳鋼或不鏽鋼做選材,採用良好橡膠,使用橡膠緊縮彈性變形原理,在壓蓋的和螺栓的效果下密封。本產品焊接的較高溫度不同,又因熱傳導需要一定的時間,因此各點是在不同的時間到較高溫度點的。但總的來看焊接過程中,焊縫的產生是一次冶金過程。焊縫附近區域的金屬相等於收到了一次不同規範的熱處理,必將會產生相應組織與使用性能的變化。焊接時,焊縫的結晶是從熔池底部底壁開始成長的。因結晶時各個方向的冷卻速度不同,進而產生柱狀的鑄態組織(由鐵素體和少量珠光體所組成)。因結晶是從熔池地步的半融化區開始進行的,低熔點的硫、磷雜質和氧化鐵等易偏析物質集中在焊縫區域,將影響到
伸縮接頭的力學性能。
此外,因為本產品焊縫附近各點的受熱情況不同,熱影響區可分為熔合區和過熱區、正火區和部分相變區等。本產品的熔合區是焊縫和基本金屬的交接過渡區,此區溫度處在固相線和液相線之間,因為焊接過程中母材的溫度部分融化,因此也稱為半融化區。這時,融化得金屬凝固成鑄態組織,為融化的金屬因為加熱溫度過高產生過熱的粗晶,在低碳鋼焊接時,本產品焊接區雖然很小(0.1-1mm)但是因為其強度和韌性都下降,並且在此端面變化,易引起應力集中,因此熔合區在很大的程度上決定著焊接的使用性能。
伸縮接頭生產工藝比較好,在進行焊接時,需要使其兩端接口整體保持溫度勻稱,局部過熱現象將會造成焊接出現差錯,焊接不齊和變形。焊接時,盡量保持焊條的乾燥,鄭州
伸縮接頭使用時管口對好,保持水平一條直線上,焊接口要注意,對好後不可有錯位,質檢留有間隙,必要時可以用夾持器工具,定位後,進行點焊,管徑稍大時應當用四點焊接,勻稱分配上下左右,點焊後還需要進一步檢查本產品兩端,沒有問題則進行後的焊接,焊接以半圓為單位,先焊接一半圓,在焊接另一半,焊接前清理以前點焊的殘渣,整個焊接過程防止出現未焊透,夾雜,氣孔。
本產品的焊接工藝直接關係到質量的好賴,因而針對想購買
伸縮接頭客戶的而言。瞭解本產品焊接工藝還是十分有必要的。
本產品的焊接工藝一般分熔焊、壓焊和釺焊三大類,隨著焊接的應用,需用對焊縫進行無損檢測.如今的焊接工藝已能焊出無內外缺陷的、機械性能等於甚至於高於被連接體的焊縫。本產品處的強度除了會受到焊縫質量影響外,還和他的尺寸、形狀、受力位置和工作條件等有關。
如今焊接方式可分手工焊接和自動焊接兩種。因為自動焊接工藝目前還不夠成熟,本產品的焊接以手工焊為主。
手工焊接主要可分纖維素焊條下向焊和低氫焊條下向焊。手工電弧焊向上焊技術是我國以往管道施工中的主要焊接方法,其特點為管口組對間隙較大,焊接過程中採用息弧操作法完成,每層焊層厚度較大,焊接效率低。手工電弧焊方法靈活簡便、適應性強,其下向焊和上向焊兩種方法的有機結合及纖維素焊條良好的根焊適應性在許多場合下仍是自動焊方法所不可以替代的。
動焊是
伸縮接頭焊接發展的必然趨勢,管道自動焊技術因為焊接效率高,勞動強度小,焊接過程受人為因素影響小等優勢,在大口徑、厚壁管道生產中應用潛力很大。

本問幫您解讀雲南省昭通市昭陽區伸縮接頭-鄭州伸縮接頭作用-鄭州伸縮接頭使用-伸縮接頭生產工藝,我公司伸縮器、補償器、傳力接頭、伸縮接頭、膨脹節等產品嚴格按照標準設計生產,特殊規格型號可按用戶需要和要求訂做。質量優選,信譽至上,為用戶所想,為用戶所急,真誠熱心,以心換心是鑫利人的服務宗旨。官網:/,官方熱線:0371-64030111
熱線:0371-64030111